नेपाली
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
गठन देखि लोड गर्न: गिलास बोतल निरीक्षण मा छ चेकपोइन्ट
गिलासका बोतलहरू हराउन सजिलो तरिकाहरूमा असफल हुन सक्छ। घाँटीमा कपाल फुटेको छ। मुख भित्रको एक चिप जुन क्लोजर फिट हुँदा मात्र देखिन्छ। बोतललाई लाइट बक्समा नराखेसम्म छायाँ जस्तो देखिने मोल्ड सीम। यी जस्ता दोषहरूले फोरमिङ लाइनलाई ध्यान नदिई छोड्न सक्छ र पछि मात्र स्पष्ट हुन सक्छ, भर्ने वा प्याकिङ चरणमा, जब तिनीहरूलाई सच्याउनु अधिक महँगो हुन्छ।
यी चरणहरू बीच के खडा छ त्यो एकल निरीक्षण होइन तर उत्पादन र प्याकिङ मार्गमा राखिएको चेकहरूको अनुक्रम हो। प्रत्येक चेकको फरक उद्देश्य हुन्छ। निम्न अनुक्रमले HYT प्याकेजिङ्गमा प्रयोग गरिएको निरीक्षण प्रक्रिया र गिलास कन्टेनर निर्माताहरू बीच पाइने सामान्य गुणस्तर नियन्त्रण अभ्यासहरू प्रतिबिम्बित गर्दछ: म्यानुअल भिजुअल निरीक्षण, स्वचालित मेसिन निरीक्षण, प्रकाश-सहायता परीक्षण, बल र प्रदर्शन परीक्षण, पूर्व-प्याकिङ निरीक्षण, र ढुवानी अघि प्याक गरिएका कार्टनहरूको पुन: निरीक्षण।
अनुक्रम व्यक्तिगत जाँच जत्तिकै महत्त्वपूर्ण छ। बोतलहरू उत्पादनको माध्यमबाट चलिरहेको बेला उपस्थिति र आयामी निरीक्षणहरू हुन्छन्; शक्ति परीक्षण नमूनाहरूमा आयोजित गरिन्छ; सजावट सतह उपचार पछि मूल्याङ्कन गरिएको छ; र बोतलहरू प्याक गरिसकेपछि कार्टन निरीक्षण हुन्छ। एउटा बोतलले एक चरण पार गर्न सक्छ र अर्को असफल हुन सक्छ, त्यसैले पछिको जाँचले प्रत्येक छुटेको दोष पहिचान गर्नेछ भन्ने धारणामा कुनै निरीक्षणलाई छोड्नु हुँदैन।
स्वीकृति मापदण्ड गुणस्तर नियन्त्रण प्रणाली को एक आवश्यक भाग हो। कसले मापदण्ड परिभाषित गर्छ, कुन सहिष्णुता लागू हुन्छ, र कुन अनुमोदित नमूनाले सन्दर्भको रूपमा काम गर्छ भन्ने कुरामा संलग्न पक्षहरू सहमत हुन आवश्यक छ। धेरैजसो परियोजनाहरूको लागि, यी आवश्यकताहरू उपकरण र उत्पादन सुरु गर्नु अघि अर्डर विशिष्टताहरूमा दस्तावेज हुनुपर्छ। पछि गरिएका परिवर्तनहरूले विकास लागत बढाउन सक्छ र डेलिभरी कार्यक्रमलाई असर गर्न सक्छ।
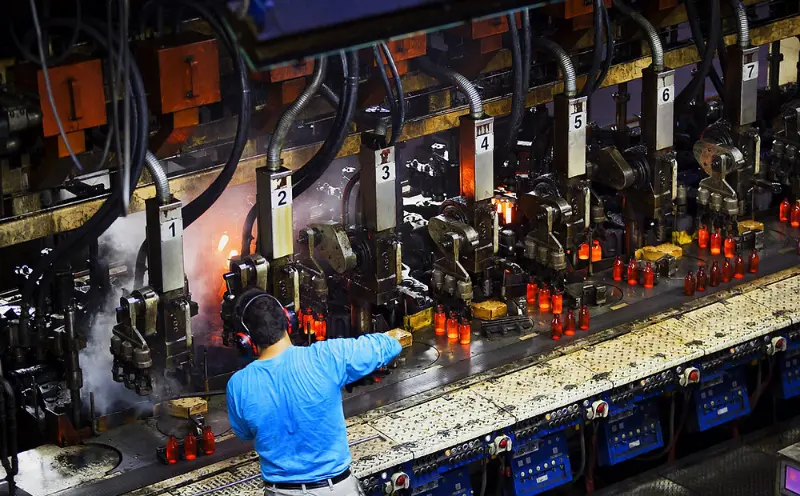 1. म्यानुअल निरीक्षण
प्रशिक्षित आँखा, अझै पनि मेसिनको छेउमा काम गर्दै
म्यानुअल निरीक्षण गिलास बोतल गुणस्तर नियन्त्रण को एक महत्वपूर्ण भाग रहन्छ। क्यामेरा निरीक्षण प्रणाली र लेजर गेजहरूसँग सुसज्जित कारखानाहरूमा पनि, निरीक्षकहरूले कन्वेयरको अन्त्यमा व्यक्तिगत रूपमा बोतलहरू जाँच गर्छन्। केही दोषहरू निश्चित पत्ता लगाउने नियमहरू मार्फत पहिचान गर्न गाह्रो हुन्छ, स्क्र्याचहरू जुन निश्चित कोणहरूमा मात्र देखिने, थोरै असमान काँधहरू, र पूर्ण रूपमा हटाइएका मोल्ड सिमहरू समावेश छन्।
निरीक्षण पाँच मुख्य क्षेत्रहरूमा केन्द्रित छ: मुख, घाँटी, काँध, शरीर, र आधार। प्रत्येक क्षेत्रमा फरक सम्भावित दोषहरू छन्। बाहिरको राउन्ड मुखले सही रूपमा फिट हुनबाट बन्द हुनबाट रोक्न सक्छ। घाँटीको वरिपरिको चिपले भरिने क्रममा दरार बन्न सक्छ। विकृत आधारले प्यालेटमा वा फिलिंग लाइनको इन्फिडमा बोतललाई अस्थिर बनाउन सक्छ। निरीक्षकहरूले मूल्याङ्कन गर्छन् कि प्रत्येक बोतलले यसको विशिष्टतामा परिभाषित भौतिक र कार्यात्मक आवश्यकताहरू पूरा गर्दछ।
म्यानुअल निरीक्षणले निर्णयको स्तर पनि प्रदान गर्दछ जुन स्वचालित उपकरणहरूले पूर्ण रूपमा प्रतिस्थापन गर्न सक्दैन। समयसँगै एउटै बोतल डिजाइनका साथ काम गर्ने अनुभवी निरीक्षकहरूले अस्वीकार तथ्याङ्कहरूमा देखा पर्नु अघि परिवर्तनहरू पहिचान गर्न सक्छन्। यसमा गिलास मार्फत प्रकाश प्रसारणमा भिन्नताहरू, ह्यान्डलिंग विशेषताहरूमा भिन्नताहरू, वा काँधको आकारमा सूक्ष्म परिवर्तनहरू समावेश हुन सक्छन्। त्यस्ता अवलोकनहरू सधैं औपचारिक नियन्त्रण योजनामा देखा पर्दैनन्, तर तिनीहरूले विकासशील उत्पादन समस्याहरू पहिचान गर्न मद्दत गर्न सक्छन्।
यस चरणले लिखित विनिर्देशहरू समाप्त बोतलहरूको वास्तविक उपस्थितिसँग मेल खान्छ कि भनेर प्रमाणित गर्न मद्दत गर्दछ। रेखाचित्रले चिपको स्वीकार्य आकार परिभाषित गर्न सक्छ, तर त्यो चिप समाप्त बोतलमा कत्तिको देखिनेछ भनेर पूर्ण रूपमा प्रदर्शन गर्न सक्दैन। इन्स्पेक्टरहरू र ग्राहकहरूले भौतिक नमूनाहरू सँगै जाँच गरेर र सहमत उपस्थिति मापदण्डहरू पुष्टि गरेर यसलाई अझ प्रभावकारी रूपमा मूल्याङ्कन गर्न सक्छन्।
यसले के समात्छ:दृश्यात्मक उपस्थिति र कारीगरी दोषहरू, अनुमोदित नमूना र सहमत उत्पादन विशिष्टताहरू विरुद्ध मूल्याङ्कन।
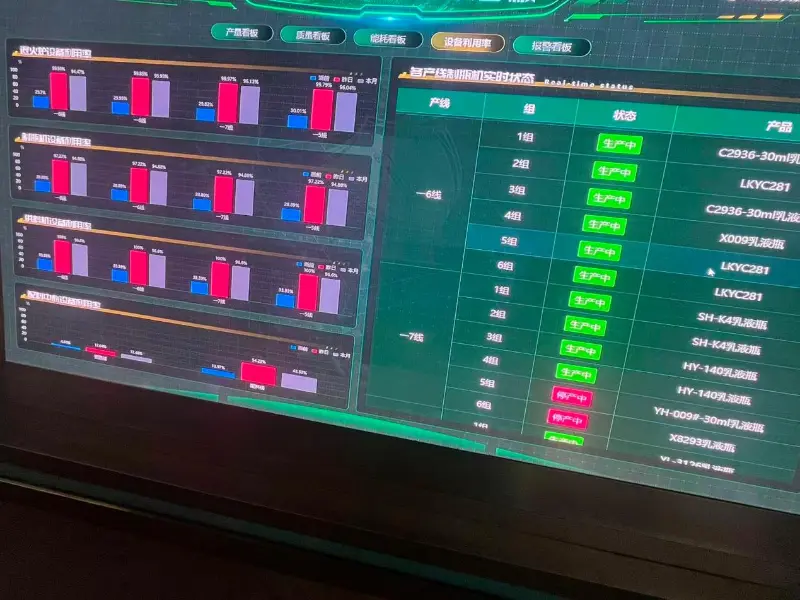
2. स्वचालित मेसिन निरीक्षण
रेखाको गतिमा स्थिरता
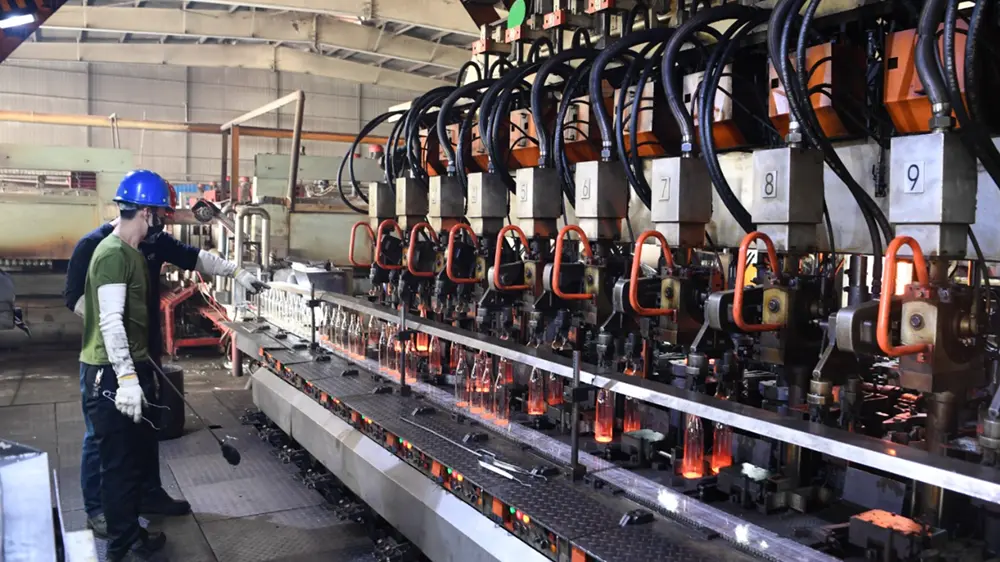
जहाँ म्यानुअल निरीक्षणले मानव निर्णय प्रदान गर्दछ, स्वचालित मेसिन निरीक्षणले दोहोर्याउने क्षमता प्रदान गर्दछ। क्यामेरा र सेन्सर स्टेशनहरूले आयामी सहिष्णुता, मुख फिनिश, साइडवाल र आधार दोषहरू, दरारहरू, र गठन अनियमितताहरू सहित तिनीहरू कन्फिगर गरिएका सुविधाहरूको जाँच गर्छन्। प्रत्येक बोतल उत्पादन रन भर उही पत्ता लगाउने थ्रेसहोल्ड विरुद्ध मूल्याङ्कन गरिन्छ।
दोषपूर्ण बोतलहरू सामान्यतया स्वचालित रूपमा अस्वीकार गरिन्छ र अर्को उत्पादन चरणमा जानु अघि कन्वेयरबाट डिभर्ट गरिन्छ। यसले दोषपूर्ण गिलास कन्टेनरहरूलाई प्याकिङ क्षेत्रमा पुग्नबाट रोक्न मद्दत गर्दछ, जहाँ फुटेको बोतलले छिमेकी बोतलहरू र वरपरको दफ्तीलाई क्षति पुर्याउन सक्छ।
यद्यपि, निरीक्षण मेसिनको पत्ता लगाउने क्षमता यसको सेन्सर, एल्गोरिदम र कन्फिगरेसनमा निर्भर गर्दछ। परिभाषित डिटेक्शन प्यारामिटरहरू बाहिर एक दोष प्रणाली मार्फत पास हुन सक्छ, जबकि अत्यधिक सख्त सेटिङहरूले अनावश्यक अस्वीकार गर्न सक्छ। यस कारणका लागि, मेशिन निरीक्षणलाई सबै सम्भावित दोषहरू पहिचान गरिनेछ भन्ने ग्यारेन्टी भन्दा एक नियन्त्रित स्क्रीनिंग प्रक्रियाको रूपमा राम्रोसँग बुझिन्छ।
उत्पादन लाइनहरूले विभिन्न बोतल विशेषताहरू कभर गर्न धेरै निरीक्षण स्टेशनहरू प्रयोग गर्न सक्छ। तिनीहरूको संयुक्त प्रभावकारिता अझै पनि उपकरण क्षमता, पत्ता लगाउने संवेदनशीलता, र लाइन कन्फिगरेसनमा निर्भर गर्दछ। नतिजाको रूपमा, समान निरीक्षण प्रक्रियाहरू प्रयोग गर्ने दुई कारखानाहरूले फरक पत्ता लगाउने र अस्वीकार गर्ने परिणामहरू प्राप्त गर्न सक्छन्।
यसले के समात्छ:उत्पादन गतिमा आयामी र संरचनात्मक दोषहरू, पूर्वनिर्धारित मेसिन पत्ता लगाउने थ्रेसहोल्डहरू विरुद्ध मूल्याङ्कन गरियो।
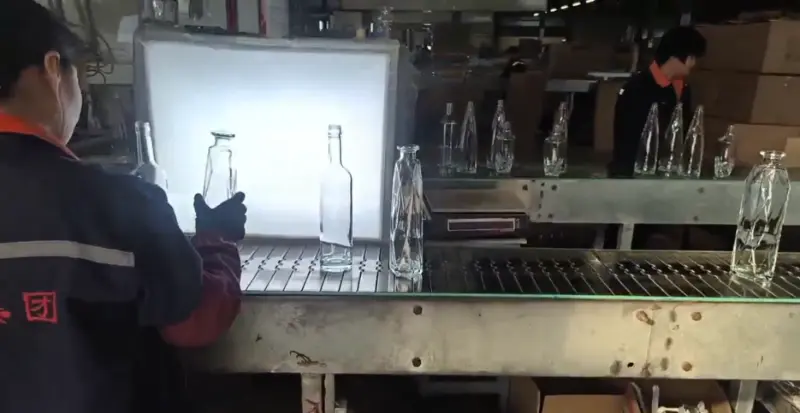
3. प्रकाश-सहायता दृश्य निरीक्षण
के एक लाइट बक्स दृश्यात्मक बनाउँछ
केही गिलास दोषहरू नियन्त्रित प्रकाश अन्तर्गत पहिचान गर्न सजिलो हुन्छ। जब एक स्पष्ट बोतल उज्यालो पृष्ठभूमिमा राखिएको छ, सुविधाहरू जुन सामान्य कारखाना प्रकाश अन्तर्गत हेर्न गाह्रो हुन सक्छ अधिक स्पष्ट हुन्छ। यसमा सिसाको पर्खाल भित्रका बुलबुले, ढुङ्गा र विदेशी समावेश, आधारबाट फैलिएको राम्रो दरार, असमान गिलास वितरण, र सतहको लहरेपन जसले समाप्त बोतलको उपस्थितिलाई असर गर्न सक्छ।
निरीक्षण विधि राम्ररी स्थापित छ, तर स्वीकृति मापदण्ड उद्देश्य आवेदन अनुसार परिभाषित गर्न आवश्यक छ। बबल आकार, मात्रा, स्थान, समावेश प्रकार, र दृश्यता थ्रेसहोल्ड परियोजनाहरू बीच फरक हुन सक्छ। उदाहरणका लागि, दोषहरू जुन पारदर्शीमा देख्न सकिन्छगिलास रक्सीको बोतलस्प्रे रङ, फ्रोस्टिङ, वा उत्कीर्ण सजावटको साथ बोतलमा कम स्पष्ट हुन सक्छ।
प्रकाश-सहयोगी निरीक्षणमा पनि सीमितताहरू छन्। गिलास पर्खाल भित्र गहिरो स्थित दोष वा दृश्य कोण संग समानांतर पङ्क्तिबद्ध पत्ता लगाउन गाह्रो हुन सक्छ। यी दोषहरूले विशेष जोखिम प्रस्तुत गर्दा अतिरिक्त मेसिन निरीक्षण वा विनाशकारी नमूना परीक्षण आवश्यक हुन सक्छ।
यस कारणको लागि, स्वीकृति मापदण्ड पूर्ण पारदर्शिताको अवास्तविक अपेक्षाको सट्टा निरीक्षण विधिले वास्तवमा प्रमाणित गर्न सक्ने कुरामा आधारित हुनुपर्छ। एक आवश्यकता जुन लगातार दृश्य निरीक्षण मार्फत जाँच गर्न सकिँदैन उत्पादन स्वीकृतिको समयमा असहमतिको स्रोत बन्न सक्छ।
यसले के समात्छ:स्पष्टता, पारदर्शिता, आन्तरिक समावेश, र सतह गुणस्तर, दस्तावेज सीमा विरुद्ध नियन्त्रित प्रकाश अन्तर्गत मूल्याङ्कन।
4. शक्ति र प्रदर्शन परीक्षण
बोतल भरिए पछि के हुन्छ कि बाँच्छ कि
उपस्थिति गिलास बोतल गुणस्तर को एक मात्र भाग हो। एक बोतल जुन सही देखिन्छ तर क्यापिङ हेड मुनि, पाश्चराइजर भित्र, वा स्ट्याक गरिएको केसको फेदमा असफल भएको छ भने अझै पनि यसको अभिप्रेत अनुप्रयोगको लागि अनुपयुक्त छ। उत्पादनहरू भरिने र वितरण चरणहरूमा पुग्नु अघि प्रदर्शन परीक्षणले यी जोखिमहरूको मूल्याङ्कन गर्न मद्दत गर्दछ।
परीक्षणको क्रममा, एक परिभाषित नमूना निर्दिष्ट मेकानिकल भार, आन्तरिक दबाब, वा तापमान परिवर्तनहरूको अधीनमा छ। परिणामहरू त्यसपछि बोतल डिजाइन र यसको उद्देश्य प्रयोगको लागि स्थापित स्वीकृति मापदण्डसँग तुलना गरिन्छ।
चार परीक्षण कोटिहरूले धेरै सामान्य आवश्यकताहरू कभर गर्दछ, यद्यपि थप विधिहरू समावेश गर्न सकिन्छ जब अनुप्रयोगले उनीहरूलाई कल गर्दछ।
| परीक्षण विधि | के परीक्षण उपायहरू |
|---|---|
| ठाडो लोड वा कम्प्रेसन परीक्षण | परिभाषित परीक्षण अवस्थाहरूमा बोतलले कति तलको बल सहन सक्छ। |
| आन्तरिक दबाव परीक्षण | आन्तरिक दबाबको प्रतिरोध, विशेष गरी दबाबयुक्त सामग्रीहरू राख्नको लागि बोतलहरूको लागि। |
| थर्मल शक परीक्षण | निर्दिष्ट परीक्षण अवस्थाहरूमा तीव्र तापमान परिवर्तनहरूको प्रतिरोध। |
| अन्य निर्दिष्ट प्रदर्शन परीक्षण | अर्डरमा परिभाषित अतिरिक्त मेकानिकल वा अनुप्रयोग-विशेष आवश्यकताहरू। |
परीक्षण विधिहरूको चयन बोतल डिजाइन, गिलास विशिष्टताहरू, अभिप्रेत अनुप्रयोग, र लागू स्वीकृति मापदण्डमा निर्भर गर्दछ। प्रत्येक बोतललाई परीक्षणको समान संयोजन आवश्यक पर्दैन।
परीक्षण परिणामहरू उत्पादन ब्याचमा प्रत्येक बोतल स्वचालित रूपमा प्रमाणित गर्नुको सट्टा परीक्षण गरिएका नमूनाहरूमा लागू हुन्छन्। नमूना आकार र चयन परीक्षण विधिको महत्त्वपूर्ण भागहरू हुन्। उत्तीर्ण नमूनाले निर्माण प्रक्रिया र परीक्षण गरिएका उत्पादनहरूको बारेमा जानकारी प्रदान गर्दछ, तर यसलाई प्रमाणको रूपमा व्याख्या गरिनु हुँदैन कि लटमा प्रत्येक एकाइ व्यक्तिगत रूपमा परीक्षण गरिएको छ। त्यसकारण परीक्षण रिपोर्टले नमूना र सर्तहरू पहिचान गर्नुपर्दछ जस अन्तर्गत परीक्षण गरिएको थियो।
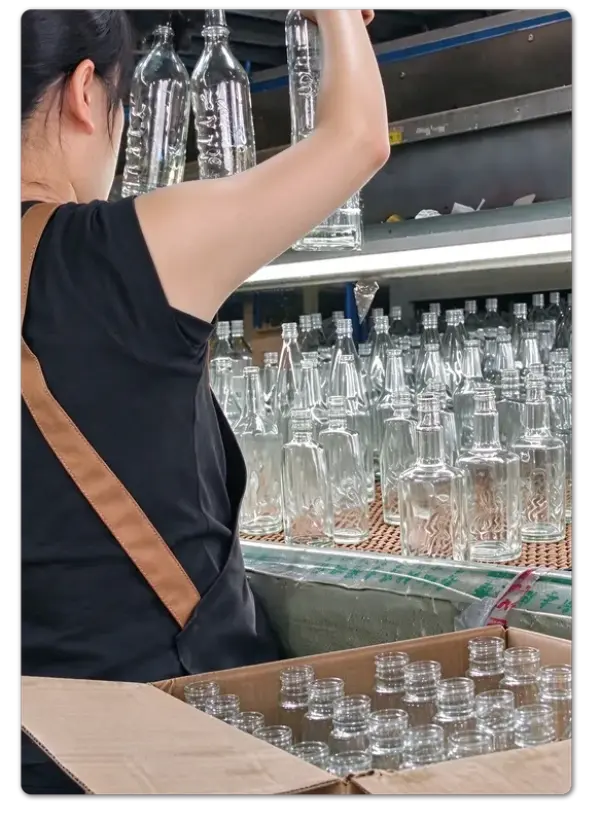 कठोरता मापनबाट बल परीक्षण छुट्याउन पनि महत्त्वपूर्ण छ। यी विधिहरूले विभिन्न उपकरणहरू प्रयोग गर्छन् र विभिन्न गुणहरू मूल्याङ्कन गर्छन्। कठोरता परिणामलाई मेकानिकल बल परीक्षणको विकल्पको रूपमा व्यवहार गर्न सकिँदैन, र निरीक्षण रिपोर्टहरूले प्रयोग गरिएको वास्तविक विधि पहिचान गर्नुपर्छ।
यसले के समात्छ:मेकानिकल र थर्मल प्रदर्शन मुद्दाहरू, अनुप्रयोग-विशिष्ट परीक्षण मापदण्ड विरुद्ध परिभाषित नमूनाहरूमा मापन।
5. पूर्व-प्याकिंग निरीक्षण
कार्टन बन्द हुनु अघि अन्तिम नजर
प्याकिंग उत्पादन प्रक्रियामा एकतर्फी ढोकाको नजिक छ। एक पटक बोतलहरू गणना गरिसकेपछि, व्यवस्थित, सुरक्षित, र कार्टन भित्र सिल गरिसकेपछि, दोष पहिचान गर्न थप जटिल हुन्छ। कार्टनहरू पुन: खोल्न आवश्यक हुन सक्छ, मात्राहरू मिलाएर, र प्यालेटहरू पुन: निर्माण गर्नुहोस्। पूर्व-प्याकिङ निरीक्षणले गैर-अनुरूप उत्पादनहरूलाई यस चरणमा पुग्नबाट रोक्न मद्दत गर्दछ।
निरीक्षणले उपस्थिति, उत्पादन विशिष्टता, मात्रा, र जहाँ लागू हुन्छ, सतह सजावटको गुणस्तर समावेश गर्दछ।
सजाइएको काँचका बोतलहरूको लागि, निरीक्षण चेकलिस्टमा थप वस्तुहरू समावेश छन्:
- लोगो स्थिति र प्रिन्ट दर्ता
- उत्पादन रन भर रंग स्थिरता
- कोटिंग उपस्थिति र कवरेज
- सतह सजावट गुणस्तर
- अर्डरको लागि अन्य सजावट विशिष्टताहरू सहमत छन्
सजावट निरीक्षण प्रक्रियाको एक महत्त्वपूर्ण भाग हो किनभने अनुमोदित डिजाइन र गुणस्तर मापदण्ड मिल्न आवश्यक छ। प्रिन्टिङ, फ्रोस्टिङ, स्प्रे कलरिङ, र एनग्रेभिङ सामान्यतया उत्पादन विकासको समयमा निर्दिष्ट गरिन्छ। एक पटक सतह उपचार अनुमोदित डिजाइन को भाग बन्छ, यसको उपस्थिति र लागू सहिष्णुता पनि स्वीकृति मापदण्ड मा समावेश गरिनु पर्छ।
एक सजावट सन्दर्भ जुन दृश्य रूपमा अनुमोदन गरिएको छ तर कुनै लिखित सहिष्णुता छैन अन्तिम निरीक्षणको समयमा असहमतिको स्रोत बन्न सक्छ। रंग, स्थिति, कभरेज, र स्वीकार्य उपस्थिति अग्रिममा दस्तावेजीकरणले निरीक्षण प्रक्रियालाई थप सुसंगत बनाउँछ।
प्याकेजिङ आफै पनि चेक को एक भाग हो। डिभाइडरहरू, सुरक्षात्मक इन्सर्टहरू, र कार्टन कन्फिगरेसनहरूले ढुवानीको समयमा बोतलहरू चाल र बोतल-देखि-बोतल सम्पर्कबाट कसरी सुरक्षित छन् भनेर निर्धारण गर्दछ। प्याकिङ टेबलमा निरीक्षण पास गर्ने कार्टन अझै पनि ट्रान्जिट क्षतिको लागि कमजोर हुन सक्छ यदि यसको आन्तरिक व्यवस्थाले पर्याप्त सुरक्षा प्रदान गर्दैन भने।
यसले के समात्छ:उत्पादन अनुरूप, सजावट गुणस्तर, मात्रा, र कार्टुनहरू बन्द हुनु अघि प्याकिङ तयारी।
6. पूर्व-शिपमेंट निरीक्षण
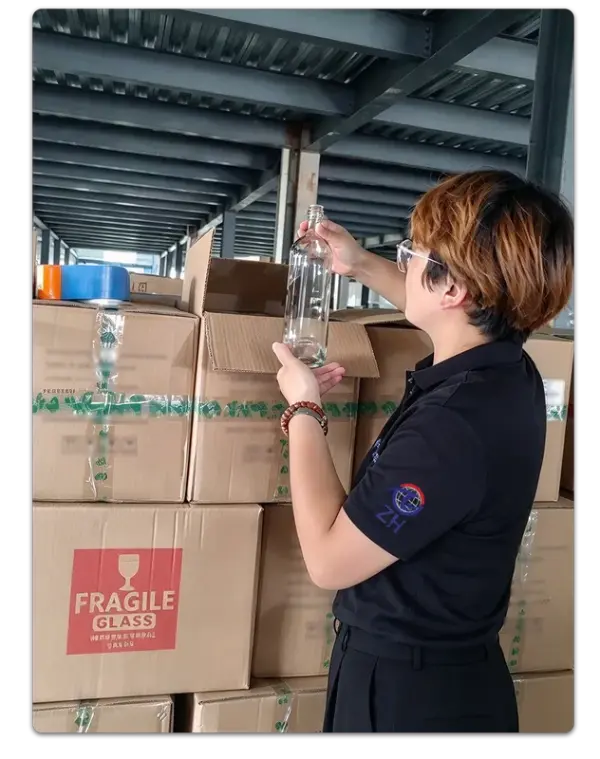 कार्टन जाँच गर्न दफ्ती पुन: खोल्दै
पूर्व ढुवानी निरीक्षणले पहिले नै पहिले गुणस्तर जाँचहरू पार गरिसकेका उत्पादनहरू जाँच गर्ने दोस्रो अवसर प्रदान गर्दछ। चयन गरिएका कार्टुनहरू सहमत नमूना योजना अनुसार खोलिन्छन्। भित्रका बोतलहरू उपस्थिति, देखिने दोषहरू, उत्पादन विशिष्टताहरू, र सजावट गुणस्तरको लागि पुन: जाँच गरिन्छ। इन्स्पेक्टरहरूले बोतलहरू ठीकसँग राखिएको र सुरक्षित छन् भनी पुष्टि गर्न प्याकिङ व्यवस्थाको पनि जाँच गर्छन्।
यो निरीक्षण चरण हो जसले उत्पादनहरूको वास्तविक उत्पादन अवस्थाको सट्टा तिनीहरूको वास्तविक ढुवानी अवस्थामा मूल्याङ्कन गर्दछ। यसले ह्यान्डलिंग क्षति, प्याकिङ त्रुटिहरू, र लोडिङ-सम्बन्धित समस्याहरू पहिचान गर्न सक्छ जुन पहिले उत्पादन निरीक्षणको समयमा अवस्थित नहुन सक्छ।
खोलिएको कार्टनको संख्या अर्डर आवश्यकताहरू, ढुवानी भोल्युम, उत्पादन मूल्य, र सहमत नमूना योजनामा निर्भर गर्दछ। विभिन्न परियोजनाहरूले विभिन्न नमूना स्तरहरू प्रयोग गर्न सक्छन्। के महत्त्वपूर्ण छ कि निरीक्षण विधि र स्वीकृति मापदण्ड अग्रिम मा सहमत छन् र लगातार लागू, ताकि एक ढुवानी स्वीकृति वा अस्वीकृति व्यक्तिपरक निर्णय को सट्टा दस्तावेज आवश्यकताहरु द्वारा समर्थित हुन सक्छ।
परिणाम एक अतिरिक्त नियन्त्रण बिन्दु हो जब सामानहरू पहिले नै प्याक गरिएको, लेबल गरिएको, स्ट्याक गरिएको, र लोडिङको लागि पर्खिरहेको छ।
यसले के समात्छ:प्याक गरिएका उत्पादनहरू र प्याकेजिङ्ग अवस्थाहरू, लोड गर्नु अघि सहमत नमूना योजना विरुद्ध पुन: जाँच गरियो।
निरीक्षण फोकस:चयन गरिएका प्याक गरिएका उत्पादनहरू, कार्टन अवस्था, र ढुवानी अघि सुरक्षा प्याकेजिङ्ग पुन: जाँच गर्दै।
छ चेक, एक प्रणाली
भरिने लाइनमा पुग्ने बोतलले छ प्रकारको निरीक्षण पार गरेको छ
प्रत्येक निरीक्षणले फरक प्रश्नको जवाफ दिन्छ। के बोतल ठीक देखिन्छ? के यसको आयाम सहिष्णुता भित्र छ? के गिलास अप्टिकल रूपमा सफा छ? के यसले यसको अभिप्रेत सेवा सर्तहरू सामना गर्न सक्छ? के सजावट अनुमोदित डिजाइनसँग मेल खान्छ? के उत्पादन प्याकिङ गर्दा सुरक्षित रह्यो?
कुनै एकल चरणले यी सबै आवश्यकताहरू समेट्दैन, र निरीक्षण चरणहरूले एक अर्कालाई प्रतिस्थापन गर्न सक्दैन। एक बोतल एक कार्टन भित्र छापिएको समय सम्म, उत्पादन दोषहरू सच्याउन धेरै अवसरहरू बितिसकेका छन्। यही कारणले गर्दा निर्माण प्रक्रियामा पहिले गरिएको निरीक्षणहरू ढुवानी अघि अन्तिम जाँचहरू जत्तिकै महत्त्वपूर्ण छन्।
प्रणालीको प्रभावकारिता स्पष्ट रूपमा दस्तावेज गरिएको स्वीकृति मापदण्डमा निर्भर गर्दछ। गिलास निरीक्षणले स्वीकार्य बबल आकार, मोल्ड सीम दृश्यता, सतह दोषहरू, र नमूना भित्र अनुमति दिइएको दोषपूर्ण बोतलहरूको संख्याको बारेमा व्यावहारिक निर्णयहरू समावेश गर्दछ। वितरण पछि पहिलो पटक छलफल गर्नुको सट्टा उत्पादन सुरु हुनु अघि यी आवश्यकताहरू ग्राहक र आपूर्तिकर्ता बीचमा सहमत हुनुपर्छ।
परियोजना-विशिष्ट निरीक्षण मापदण्डहरू कागजात गर्ने र अनुमोदित सन्दर्भ नमूनाहरू राख्ने आपूर्तिकर्ताहरूले उत्पादन स्वीकृतिको क्रममा अझ सुसंगत गुणस्तर मापदण्डहरू कायम राख्न र असहमतिहरू कम गर्न सक्छन्। अनुकूलित लागिगिलास रक्सीको बोतलपरियोजनाहरूमा, यी विवरणहरू विशेष गरी महत्त्वपूर्ण हुन्छन् जब बोतलको आकार, गिलास स्पष्टता, सतहको उपचार, र सजावट सबै अन्तिम विनिर्देशको अंश बन्छन्।
यो निरीक्षण संरचना एक निर्माता को लागि अद्वितीय छैन। यसले गिलास कन्टेनर उद्योगमा प्रयोग गरिएको व्यावहारिक दृष्टिकोणलाई प्रतिबिम्बित गर्दछ: उत्पादनका विभिन्न चरणहरूमा दोषहरू देखा पर्न सक्छन्, र विभिन्न बिन्दुहरूमा राखिएका निरीक्षणहरूले एकल अन्तिम निरीक्षणले छुटेको समस्याहरू पहिचान गर्न मद्दत गर्दछ।
HYT प्याकेजिङ्गले बोतलको डिजाइन, निर्माण प्रक्रिया र अभिप्रेत अनुप्रयोगद्वारा निर्धारण गरिएका निरीक्षण प्राथमिकताहरूको साथमा बहु-चरण निरीक्षण दृष्टिकोणलाई पछ्याउँछ।
गिलासको बोतल आपूर्तिकर्ताको मूल्याङ्कन गर्ने ग्राहकहरूका लागि, अधिक उपयोगी प्रश्न भनेको कतिवटा निरीक्षणहरू गरिन्छ भन्ने मात्र होइन, तर प्रत्येक निरीक्षणमा स्पष्ट, कागजात गरिएको स्वीकृति मापदण्ड छ कि छैन। अस्पष्ट सीमाहरू भएका छवटा चेकहरूले विशिष्ट मापदण्डहरू, परिभाषित नमूना विधिहरू, र अनुमोदित सन्दर्भ नमूनाहरूद्वारा समर्थित चेकहरूको सानो संख्याको तुलनामा कम आश्वासन प्रदान गर्दछ।
सम्बन्धित समाचार
- किन सिरेमिक रोस्टर व्हिस्की डिकेन्टर बोतल प्रीमियम स्पिरिट प्याकेजिङको लागि उत्तम विकल्प हो
- किन 750ml एरिजोना राउन्ड ग्लास स्पिरिट बोतल प्रीमियम स्पिरिट प्याकेजिङको लागि उत्कृष्ट विकल्प हो
- नयाँ कस्टम भोडका ग्लास बोतल: उत्तर अमेरिकी आत्मा ब्रान्डको लागि HYT प्याकेजिङ
- किन आधुनिक पेय प्याकेजिङको लागि स्मार्ट विकल्प ह्यान्डल भएको 1.75L ग्लास लिकर जग हो
- HYT प्याकेजिङ्गले न्यून-कार्बन बेभरेज ब्रान्डहरूलाई समर्थन गर्न नयाँ लाइटवेट फ्लिन्ट ग्लास स्पिरिट बोतल लाइन सुरु गर्यो।
- बार शीर्ष कर्कको साथ लामो घाँटी बेलिसिमा गिलास रक्सीको बोतलले तपाइँको पेय ब्रान्डलाई कसरी माथि उठाउन सक्छ
मलाई एउटा सन्देश छोड्नुहोस्
नयाँ सामानहरू



समाचार सिफारिसहरू